


Ha vízellátással, gázelosztással vagy ipari csővezetékekkel foglalkozik, akkor a rövidítés HDPE szinte minden specifikációs lapon, katalógusban és ajánlati dokumentumban megjelenik. Egyszerűen fogalmazva, a HDPE - nagy sűrűségű polietilén — egy félkristályos hőre lágyuló műanyag, amelyet etilén kis nyomáson, speciális katalizátorokkal történő polimerizálásával állítanak elő. Egyesíti a szívósságot, a könnyű súlyt és a kiemelkedő kémiai stabilitást, ezért vált a földbe ásott csővezetékek, tóbélések és nagy teherbírású csomagolások alapértelmezett anyagává. A gyakorlati meghatározás a mérnökök és a vásárlók számára szűkebb: a HDPE polietilén osztályok családja, amelynek sűrűsége 0,941 és 0,965 g/cm³ közötti, olvadékfolyási indexe megfelel a gyártási folyamatnak, és olyan minimális szilárdság, amely lehetővé teszi a hosszú távú nyomásértékek kiszámítását olyan szabványok szerint, mint például az ISO 9080.
Mit jelent a HDPE?
HDPE = H nagyon- D elsőség P oly E etilén
A HDPE jelentése nagy sűrűségű polietilén . A név nem csak egy kereskedelmi címke – a molekulaszerkezetben mérhető különbséget ír le. A HDPE-ben lévő polietilén láncok nagyon kevés elágazást mutatnak, így a láncok illeszkednek és kristályos régiókba tömörülnek. Ez a csomagolás nagyobb sűrűségű, merevségű és szakítószilárdságú anyagot eredményez, mint az alacsony sűrűségű polietilén (LDPE) vagy a lineáris kis sűrűségű polietilén (LLDPE).
PE80 és PE100: A csőminőség besorolása
A csővezeték-iparban a HDPE gyantákat minimálisan szükséges szilárdságuk (MRS) szerint osztályozzák. PE80 8 MPa MRS és PE100 10 MPa MRS-sel rendelkezik. Amikor egy specifikáció HDPE csöveket ír elő, az szinte mindig PE80 vagy PE100 vegyületekre vonatkozik, amelyek oxidatív indukciós idejével, koromtartalommal és lassú repedésnövekedési ellenállással rendelkeznek, amelyeket olyan anyagszabványok határoznak meg, mint például az ISO 4437 gázra vagy ISO 4427 vízre.
Hogyan készül a HDPE?
A HDPE gyártása etiléngázzal (C2H4) kezdődik, amelyet jellemzően benzin krakkolásából vagy földgázfeldolgozásból nyernek. A gázt alacsony nyomású reaktorban polimerizálják Ziegler-Natta vagy króm (Phillips) katalizátorok felhasználásával. A katalizátor kiválasztása szabályozza a lánc elágazását, a molekulatömeget és a molekulatömeg-eloszlást – mindez befolyásolja a végső gyanta feldolgozhatóságát és mechanikai tulajdonságait.
A polimerizáció után az alapgyantát adalékanyagokkal keverik össze: korom az UV-védelemért, antioxidánsok a hőstabilitásért és pigmentek az azonosítás érdekében. A keveréket pelletekké extrudálják, és a csőgyártók megolvasztják a pelleteket, és átnyomják egy szerszámon, hogy kialakítsák a csőfalat. A csövet ezután vákuum alatt méretezzük, vízfürdőben lehűtjük, és feltekerjük vagy hosszra vágjuk.
Főbb tulajdonságok, amelyek meghatározzák a HDPE-t
Egy termékmérnök számára a HDPE definícióját leginkább a tulajdonságprofilja fejezi ki. Ezek a tipikus közzétett tartományok, amelyeket a gyantaszállító adatlapjain talál:
- Sűrűség : 0,941–0,965 g/cm³ (ISO 1183)
- Szakítószilárdság hozamnál : 20–31 MPa (ISO 527)
- Olvadáspont Olvadáspont: 126-135 °C
- Folyamatos üzemi hőmérséklet : -40 °C és 60 °C között nyomócsöves alkalmazásokhoz
- Vízfelvétel : kevesebb, mint 0,01% 24 óra alatt
- Vegyi ellenállás : kiváló a legtöbb sav, lúg és só ellen; tömény oxidáló savakhoz nem ajánlott
A HDPE sűrűsége a többi hőre lágyuló csőhöz képest (tipikus értékek, g/cm³)
A sűrűség értéke azért fontos, mert korrelál a kristályossággal. A PE100 gyanták általában a sűrűségi tartomány felső határához közel helyezkednek el, így rövid távú szilárdságot és merevséget biztosítanak számukra. A kompromisszum a rugalmasság enyhe csökkenése nagyon alacsony hőmérsékleten, ezért a csőfalvastagságot és az ütési követelményeket mindig ellenőrizni kell a vonatkozó szabvány szerint.
HDPE vs egyéb csővezetékekben használt hőre lágyuló műanyagok
A HDPE elhelyezése a PVC, PP és PVDF mellé segít megmagyarázni, hol a legerősebb jelölt, és hol a megfelelőbb más gyanta. Az alábbi ábrák a szabványos anyag adatlapokból származó reprezentatív értékek.
| Anyag | Sűrűség (g/cm³) | Folyási szilárdság (MPa) | Folyamatos hőm. (°C) | Tipikus csőszerep |
|---|---|---|---|---|
| LDPE | 0,91–0,93 | 8–16 | -40-60 között | Nyomásmentes és vékonyfalú csövek |
| HDPE | 0,941–0,965 | 20–31 | -40-60 között | Víz, gáz és hígtrágya nyomócsövek |
| PP | 0,89–0,91 | 25–35 | 0-tól 90-ig | Vízelvezető, vegyszerszállítás, melegvíz rendszerek |
| PVC-U | 1,40–1,55 | 40–55 | 0-tól 60-ig | Víz, csatorna, vezeték |
| PVDF | 1,75–1,80 | 40–55 | -30-tól 140-ig | Nagy tisztaságú vegyi és félvezető csövek |
Cső hőre lágyuló műanyagok jellemző szakítószilárdsága (MPa)
Az összehasonlításból két gyakorlati következtetés következik. Először is, a HDPE a leginkább ütéstűrő a poliolefinek közül, és egy monolitikus, szivárgásmentes kötést varrat – ez a tulajdonság ideálissá teszi az eltemetett infrastruktúrához. Másodszor, a HDPE nem rendelkezik a PVC-U vagy PVDF merevségével vagy magas hőmérsékleti besorolásával, ezért a hosszú fesztávok és a forró folyamatsorok alaposabb tervezési felülvizsgálatot igényelnek.
HDPE csövek: ahol a meghatározás találkozik a gyakorlattal
Miután a HDPE-t csővé formálták, a meghatározás közvetlenül a telepítési és üzemeltetési előnyökben nyilvánul meg. A PE100 HDPE cső elég rugalmas ahhoz, hogy felcsavarható legyen az árok nélküli behelyezéshez, ugyanakkor elég erős ahhoz, hogy ellenálljon a forgalmi terhelésnek és a talajmozgásnak. A fúziós hegesztés olyan erős kötést hoz létre, mint maga a csőfal, kiküszöbölve a mechanikai rendszereket sújtó csatlakozási szivárgás kockázatát.
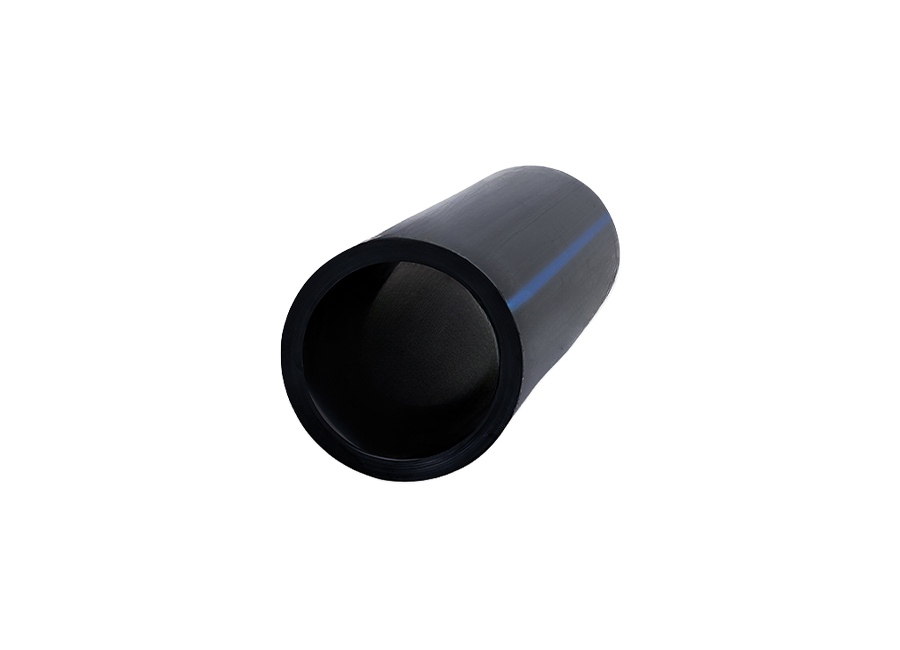 PE100 HDPE cső vízhálózathoz és árok nélküli telepítéshez Ez a PE100 HDPE cső többféle SDR nyomásbesorolással kapható, és támogatja a forró olvadékhegesztést a szivárgásmentes csatlakozásokhoz. Az ISO szabványok szerint hosszú távú tartósságot igénylő települési vízrendszerekhez és vállalkozókhoz illeszkedik. Termék megtekintése →
Az önkormányzatok és a vállalkozók számára a releváns számok az ISO 4427 szabványban megadott vizsgálati kritériumok: hosszú távú hidrosztatikai szilárdság, ellenállás a lassú repedésnövekedéssel szemben és ellenállás a repedés gyors terjedésével szemben. A helyesen megtervezett HDPE vízvezeték megőrzi sértetlenségét 50 év vagy több 20 °C üzemi hőmérsékleten, az ISO 9080 regressziós adatok szerint.
Elektrofúziós csatlakozóaljzattal ellátott HDPE cső izometrikus szerkezete
Szerelvények és csatlakozási módszerek
A HDPE csőrendszer csak annyira jó, mint a csatlakozásai. A domináns módszerek a következők:
- Fenék fúzió — a csővégeket fűtőlapon megolvasztják, és ellenőrzött erővel egymáshoz préselik, homogén hegesztést hozva létre.
- Elektrofúzió — beágyazott ellenállási tekercsekkel ellátott szerelvényt kell rászorítani a csőre; Az áram megolvasztja a szerelvény és a cső felületét, hogy fúziós kötést hozzon létre.
- Mechanikus ízületek — karimás, menetes vagy kompressziós csatlakozások, amelyeket főként más anyagokra való átmenetekhez és szétszerelési pontokhoz használnak.
A tompahegesztést előnyben részesítik új vezetékeknél és vastag falú csöveknél, mert a csatlakozás extra anyagok nélkül éri el a teljes csőszilárdságot. Minden PE tompahegesztő rendszer egy szabványos komponenskészletet használ: könyökök, pólók, szűkítők, végsapkák és karimák, amelyek a csőfallal azonos nyomásértékkel rendelkeznek.
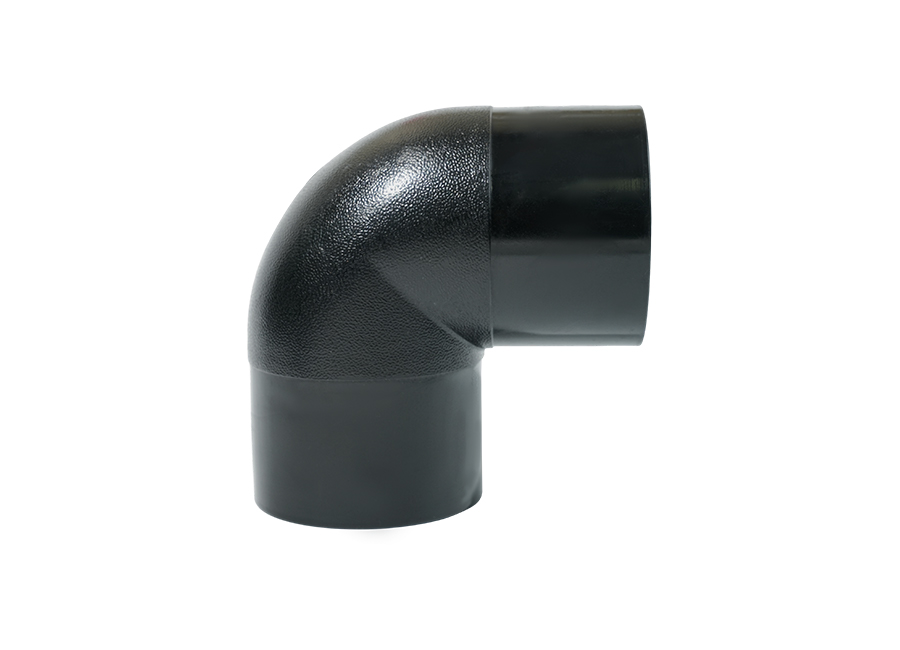 HDPE PE100 90 fokos könyökcső Butt Fusion rendszerekhez Ez a 90 fokos könyök derékszögű elfordítást tesz lehetővé új hálózati és vastag falú csőrendszereknél. Megfelel a cső nyomásértékének, és olyan elrendezésekhez is alkalmas, amelyek pontos irányváltást igényelnek. Termék megtekintése →
Ezzel szemben az elektrofúziót javításokhoz, leágazásokhoz, nyeregpólókhoz és olyan telepítésekhez választják, ahol túl szűk a hely a tompahegesztőgép számára. Az elektrofúziós szerelvények könnyen elhelyezhetők az árokban, és automatikusan felügyelhetők a hegesztőgéppel.
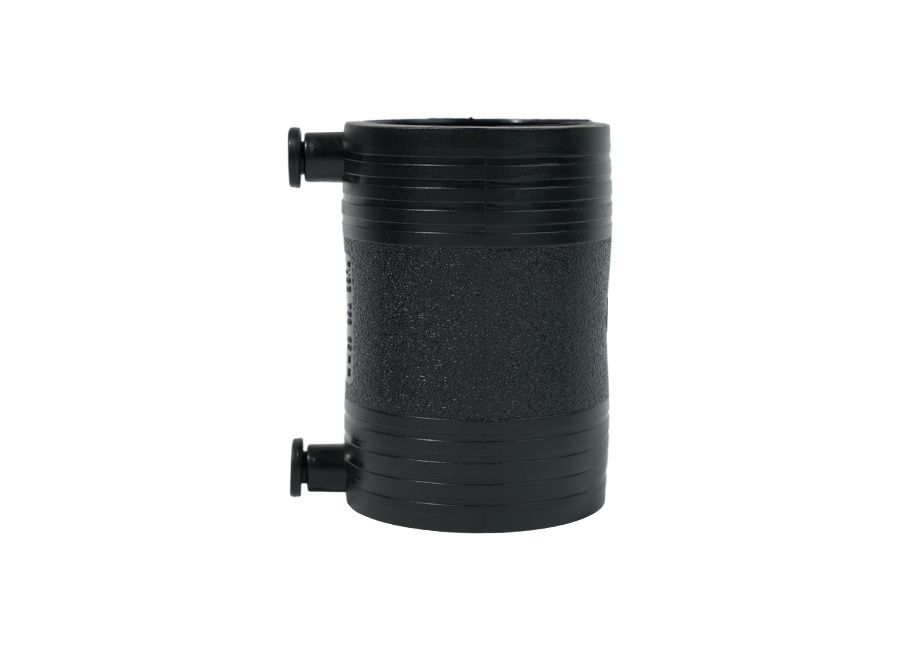 HDPE elektrofúziós csatlakozó javításokhoz és szűk helyekhez Ez a PE100-ból és rézből készült elektrofúziós csatlakozó erős tömítést és korrózióállóságot biztosít. Ideális leágazásokhoz, javításokhoz vagy olyan telepítésekhez, ahol a tompafúziós berendezés nem fér el. Termék megtekintése →
Hogyan válasszuk ki a megfelelő HDPE csőminőséget
A „HDPE cső” kifejezés nem egyetlen termék; a fokozat és a méretarány határozza meg a nyomásértéket. A legfontosabb ellenőrzések a következők:
- PE80 vs PE100 — A PE100 vékonyabb falat biztosít ugyanazon nyomás mellett, csökkenti a súlyt és növeli a furat méreteit.
- SDR (normál méretarány) — a külső átmérő és a falvastagság aránya. A PE100-as SDR17 besorolása PN10, az SDR11 a PE100-zal PN16.
- Korom tartalom — UV-sugárzásnak kitett föld feletti csövek esetében a keveréknek 2–2,5% kormot kell tartalmaznia, az ISO 4427 vagy hasonló specifikáció szerint ellenőrizve.
- Minősítés — keresse az ISO 9001 szabvány szerinti gyári gyártásellenőrzést, harmadik fél által végzett típusvizsgálatot és nyomon követhető anyagtanúsítványokat.
Ha mélyebbre szeretné tekinteni a vegyszerek és az idő hatását a HDPE csövekre, olvassa el a cikkünket HDPE korróziós és vegyszerállósági műszaki felülvizsgálata . A gyártók, mint pl Huada műanyagok komplett PE cső- és szerelvénysorozatokat tesz közzé megfelelő nyomásértékekkel, ami leegyszerűsíti a kiválasztási folyamatot, ha tesztelt, dokumentált rendszerre van szüksége.
Mire használható a HDPE?
A csöveken kívül sok termékre ugyanaz az anyagmeghatározás vonatkozik. A leggyakoribb alkalmazások a következők:
- Ivóvíz vezetékek
- Földgázelosztó hálózatok
- Csatorna és csapadékvíz elvezetés
- Bányászati hígtrágya és zagy szállítása
- Mezőgazdasági öntözőrendszerek
- Távközlési és elektromos kábelelvezetés
- Vegyianyag-tároló tartályok és tartályok
- Élelmiszer-minőségű csomagolás és palack


